羟基磷灰石(HAp) 粉体的 D10、D50 和 D90 描述规定测试与分散条件下颗粒群的粒度分布;测量对象可能包括已分散颗粒,也可能包含未完全解聚的团聚体。喷雾干燥微球则是浆料雾化后,由液滴收缩、固化形成的二次颗粒。两者不是同一种统计对象。
2026 年发表于Chemical Engineering Research and Design的一项研究,通过改变聚乙烯醇(PVA)浓度,比较了不同流变状态下 HAp 浆料形成微球的过程。论文报告了约 40 μm 的球形微球,但更值得关注的不是这个结果数字,而是浆料如何经过液滴形成与干燥固化,最终成为具有特定尺寸和结构的颗粒。
粉体变成微球,不只是尺寸放大
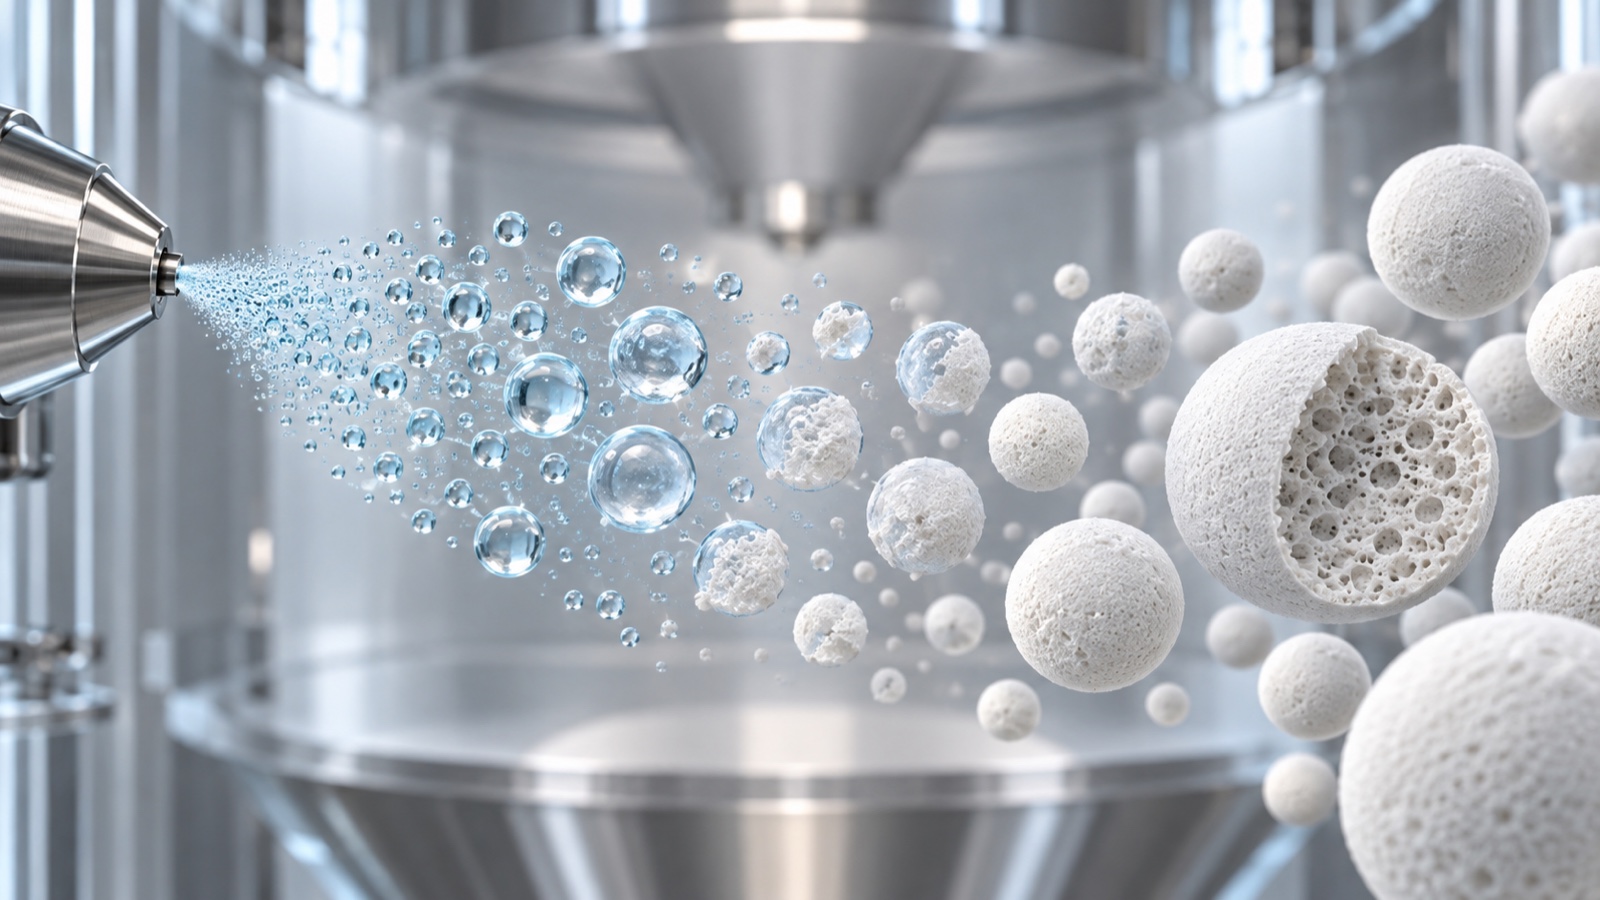
喷雾干燥可以分为四个连续阶段:HAp 颗粒在液相中分散,浆料被雾化成液滴,水分迁移和蒸发使液滴浓缩收缩,颗粒随后在液滴内部重新排列并固化。
最终微球的尺寸首先受液滴尺寸影响,内部结构则取决于水分迁移、颗粒迁移、表层固化与毛细收缩之间的相对速度。喷雾干燥不是把已有粉末简单“吹圆”,而是重新构建一个颗粒体。关于粉体粒径与成形微球尺寸的区别,应在解释工艺结果前先分清材料层级。
论文观察到的流变窗口是什么
Park 等以沉淀法制备 HAp,并以 PVA 调整 5 wt% HAp 前驱浆料。各组浆料均表现出剪切变稀:剪切速率升高时,表观黏度下降。
在 1 s−1 下,不含 PVA 的浆料表观黏度约为 180 mPa·s;加入 15 g/L PVA 后,黏度升至约 880 mPa·s。低黏度组更容易形成塌陷或不规则颗粒。15 g/L PVA 组对应的 Ohnesorge 数约为 2.42,所得颗粒的球形度和均一性较好,平均粒径约 40 μm[1]。
论文据此提出,在其配方和设备条件下,约 800–900 mPa·s(1 s−1)在液滴稳定与有效雾化之间形成了较合适的平衡。这里的 PVA 也不只是增稠剂:它还是临时黏结剂,并可能影响颗粒间作用、保水、干燥表层强度和后续脱除行为。因此,PVA 浓度与颗粒形貌之间的关系,不能全部归因于一个黏度数值。
单点黏度不能代表整个雾化过程
800–900 mPa·s 是在 1 s−1 下测得的低剪切表观黏度。浆料经过管路、泵和喷嘴时,局部剪切条件通常高得多;对于剪切变稀体系,此时的实际黏度会明显下降。
从工艺开发角度看,只记录一个黏度点不够。更完整的流变与浆料信息包括:
| 过程信息 | 主要回答的问题 |
|---|---|
| 完整流动曲线 | 浆料从储存、输送到雾化时,黏度怎样随剪切变化? |
| 触变与恢复 | 停留或循环后结构能否恢复,是否容易沉降或分层? |
| 温度条件 | 测试温度与实际进料温度是否一致? |
| 固含量与密度 | 相同黏度是否来自不同的颗粒负载状态? |
| 分散后的粒度 | 黏度变化来自聚合物增稠,还是颗粒团聚发生了变化? |
更换 HAp 比表面积、颗粒团聚状态、PVA 分子量、固含量、喷嘴或雾化压力,合适的流变窗口都可能移动。因此,这项研究不能被简化为“把黏度调到 850 mPa·s 就能得到 40 μm 微球”。
Ohnesorge 数提供了什么,又没有提供什么
Ohnesorge 数(Oh)描述液滴形成过程中黏性力相对于惯性力和表面张力的关系。与单独报告 PVA 添加量相比,它更接近喷雾过程真正关心的力学平衡。
但 Oh 数也不能脱离计算条件使用。它需要黏度、密度、表面张力和特征长度;这些输入值采用什么测试状态,特征长度取喷嘴、液滴还是其他尺度,都会影响结果。对于非牛顿浆料,采用哪一剪切条件下的黏度尤其关键。
Oh 数适合解释同一实验体系内的趋势,也可作为工艺比较的一项辅助参数。要用于跨设备放大,还需同时记录喷嘴结构、雾化压力或转速、进料速率、液滴尺寸和干燥气流条件。单独复制 Oh = 2.42,并不能保证得到相同颗粒。
球形、孔结构和物相要分开评价
论文显示,流变调控改变了颗粒形貌、内部微结构和表面性质,而 XRD 没有显示 HAp 晶相随之改变[1]。这说明“材料是什么”和“材料被加工成什么结构”属于不同层级。
- XRD 主要回答可识别结晶相是否仍以 HAp 为主;
- SEM 可观察颗粒外形、表面及适当制样后的截面特征;
- BET 比表面积和适用的孔隙测试补充描述可接触表面与孔结构;
- 图像分析可进一步统计球形度、粒径分布、碎片和异常颗粒比例。
表面 SEM 上看到孔洞,不等于已经确认完整的内部连通孔网络。若“多孔”属于产品规格,应预先定义孔径、孔容、连通性或比表面积中哪些指标需要控制,再选择相应方法。
喷雾干燥后物相未变,也不代表后续热处理不会改变结晶度、孔结构或颗粒强度。干燥颗粒若还需脱脂、烧结或筛分,最终材料仍要在完成这些步骤后重新评价。既往研究也表明,固含量、雾化压力、进料条件和 PVA 黏结剂会分别影响粒径、流动性及颗粒强度[2–4]。
约 40 μm 与 25–45 μm 不是同一种表述
论文中的“平均粒径约 40 μm”是特定实验组的统计结果。采购文件中的“25–45 μm”则可能指筛分区间、图像统计区间、标称范围或验收限值。二者数值接近,并不代表统计含义相同。
判断一批微球是否满足 25–45 μm 规格,至少要明确检测方法、均值或 D50 的定义、区间外颗粒比例、粘连颗粒和碎片的处理方式,以及取样量和统计颗粒数。相关区别可参阅CaHA 的 D50 与 SEM 为什么会“对不上”。
因此,这篇论文能说明约 40 μm 球形微球如何在一套实验体系中形成,却不能证明其颗粒满足某个 25–45 μm 商业规格,更不能据此推导特定医疗用途。
从制造角度,建议保留四层过程证据
这项研究的价值不是增加一个“最佳黏度”,而是把最终颗粒特征追溯到更早的过程变量。对于 HAp 微球研发和批次管理,可以将证据分为四层:
| 层级 | 建议关注的记录 |
|---|---|
| 原料颗粒 | 物相、Ca/P 口径、D10/D50/D90、比表面积和团聚状态 |
| 浆料状态 | 固含量、分散方法、流动曲线、触变恢复、密度、表面张力和稳定性 |
| 雾化与干燥 | 设备与喷嘴、进料速率、雾化条件、进出口温度、气流和收率 |
| 最终微球 | 粒径分布、超限比例、球形度、碎片、表面与截面、孔结构、物相和批次差异 |
最终检验说明微球“做成了什么样”,过程记录则帮助判断“为什么会做成这样”。设备、黏结剂、HAp 原料或浆料制备方式发生变化时,两类证据需要一起复核,而不是只看平均粒径是否仍接近 40 μm。这也是颗粒制造变更控制需要解决的问题。
从一个粒径数字回到可重复制造
约 40 μm 的球形 HAp 微球不是由一个粒径指标直接制造出来的。它来自原料颗粒、分散状态、流变响应、液滴尺度和干燥固化的共同作用。
Park 等的研究把浆料流变与微球结构建立了清楚联系,也揭示了一个更普遍的工艺判断:黏度既不能脱离剪切条件讨论,也不能脱离雾化和干燥条件单独优化。对研发和采购,更有用的是建立能够把原料、过程与最终颗粒对应起来的评价方法,而不是复制 800–900 mPa·s、Oh = 2.42 或 40 μm 这几个数字。
本文为公开研究的技术解读。文中 PVA 浓度、浆料黏度、Ohnesorge 数和微球尺寸均对应论文的特定实验体系,不构成其他 HAp 材料、制造工艺或应用的通用配方与放行标准。
参考文献
- Park TJ, Park OS, Lee JS, Jeong DY, Lee HS. Viscosity-controlled formation of spherical hydroxyapatite microspheres via spray drying. Chemical Engineering Research and Design. 2026;232:266–276. DOI: 10.1016/j.cherd.2026.07.001.
- Stunda-Zujeva A, Irbe Z, Berzina-Cimdina L. Controlling the morphology of ceramic and composite powders obtained via spray drying – A review. Ceramics International. 2017;43(15):11543–11551. DOI: 10.1016/j.ceramint.2017.05.023.
- Wang AJ, Lu YP, Zhu RF, Li ST, Ma XL. Effect of process parameters on the performance of spray dried hydroxyapatite microspheres. Powder Technology. 2009;191(1–2):1–6. DOI: 10.1016/j.powtec.2008.10.020.
- Navarrete-Segado P, Frances C, Grossin D, Tourbin M. Tailoring hydroxyapatite microspheres by spray-drying for powder bed fusion feedstock. Powder Technology. 2022;398:117116. DOI: 10.1016/j.powtec.2022.117116.